Как обеспечить соответствие сварной пластины требованиям к нагрузке и усталостной прочности стальных конструкций
Джон А. Андерсон, Научно-исследовательская группа по строительной инженерии
Дата: 06.07.2026
В данной статье представлен всеобъемлющий подход к обеспечению того, чтобы сварные пластины в стальных конструкциях соответствовали требованиям к несущей способности и усталостной прочности в течение всего предполагаемого срока службы. В начале рассматривается классификация статических и динамических нагрузок, а также характеристики циклов усталости, определяющих разрушение конструкции. Затем обсуждаются критерии выбора материалов, с акцентом на баланс между прочностью на растяжение, ударной вязкостью и свариваемостью в условиях высоких напряжений. Анализируются критически важные параметры геометрии сварного шва, такие как толщина шва, зазор в корне и форма усиления, с точки зрения их роли в распределении напряжений и минимизации факторов концентрации напряжений. В статье также подробно описываются протоколы контроля качества, включая визуальный осмотр, ультразвуковой контроль и рентгенографическое исследование для обнаружения подповерхностных дефектов. Наконец, рассматриваются процедуры термообработки после сварки и методы снятия напряжений с точки зрения их эффективности в снижении остаточных напряжений и увеличении усталостной долговечности, предлагая практические рекомендации для инженеров и изготовителей, работающих над сложными проектами стальных конструкций.
1. Понимание типов нагрузок и циклов усталости при проектировании стальных конструкций.
В проектировании стальных конструкций сварные пластины должны выдерживать различные типы нагрузок, включая статические, динамические и циклические. Статические нагрузки — это постоянные силы, такие как собственный вес, в то время как динамические нагрузки включают движущиеся силы, такие как ветер или вибрация оборудования. Циклы усталости относятся к многократному воздействию напряжений, которые со временем могут вызывать прогрессирующее повреждение конструкции.
Усталостное разрушение происходит, когда материал подвергается циклической нагрузке ниже предела прочности при растяжении. Количество циклов, которые может выдержать сварная пластина, зависит от диапазона напряжений, геометрии сварного шва и свойств материала. Для обеспечения достаточной усталостной прочности проектировщики должны рассчитать ожидаемое количество циклов нагрузки за весь срок службы конструкции.
К основным типам нагрузок относятся растягивающие, сжимающие, сдвиговые и изгибающие нагрузки. Каждая из них по-разному влияет на сварной шов. Растягивающие нагрузки разрывают пластину, а сжимающие — сжимают её. Сдвиговые нагрузки вызывают силы скольжения, параллельные поверхности сварного шва. Изгибающие нагрузки вызывают как растяжение, так и сжатие в сварном шве.
Циклы усталости подразделяются на малоцикловые (высокое напряжение, малое количество циклов) и многоцикловые (низкое напряжение, много циклов). Для сварных пластин в стальных конструкциях многоцикловая усталость характерна, например, в мостах и кранах. Стандарты проектирования, такие как AISC и Еврокод, предоставляют кривые SN для прогнозирования срока службы при усталости в зависимости от диапазона напряжений и категории конструкции.
Правильное понимание типов нагрузок и циклов усталости позволяет инженерам выбирать соответствующие параметры сварки, избегать концентрации напряжений и определять методы обработки после сварки. Это гарантирует, что сварная пластина будет соответствовать требованиям к прочности и долговечности на протяжении всего срока службы.
2. Выбор материалов и вопросы свариваемости для применений в условиях высоких нагрузок.
Выбор подходящего основного материала имеет решающее значение для сварных пластин, подверженных циклическим нагрузкам и высоким напряжениям. Стали с контролируемым содержанием углерода и легирующими элементами, такими как марганец, хром и никель, повышают прочность и усталостную стойкость. Необходимо оценить свариваемость, чтобы избежать водородного растрескивания и разупрочнения зоны термического воздействия. Для высокопрочных низколегированных сталей часто требуется предварительный нагрев, контроль температуры между проходами и термическая обработка после сварки для поддержания пластичности и снижения остаточных напряжений.
Для применений с высокими нагрузками предпочтительны материалы с мелкозернистой структурой и повышенной ударной вязкостью, такие как закаленные и отпущенные стали. Присадочные материалы должны соответствовать или превосходить прочность основного металла, обеспечивая при этом достаточную ударную вязкость при рабочих температурах. Правильная конструкция соединения и подготовка кромок дополнительно повышают качество сварного шва и усталостную долговечность. Регулярный контроль и неразрушающий контроль гарантируют, что выбор материалов и сварочные процедуры соответствуют требуемым стандартам по нагрузке и усталостной прочности.
3. Критическая геометрия сварного шва и конструкция соединения для оптимального распределения нагрузки.
Геометрия сварного соединения напрямую влияет на передачу нагрузок через конструкцию. Ключевые параметры включают толщину шва, длину катета и угол наклона сварного шва. Правильное проектирование соединения обеспечивает минимизацию концентрации напряжений, снижая риск усталостного разрушения при циклической нагрузке.
Для стальных конструкций наиболее распространенными типами соединений являются угловые сварные швы, стыковые сварные швы и швы в канавках. Угловые сварные швы широко используются благодаря простоте их подготовки, но требуют тщательного подбора размеров, чтобы избежать чрезмерного напряжения в зоне сварного шва. Стыковые сварные швы, при полном проплавлении, обеспечивают превосходные характеристики усталостной прочности, поскольку создают более плавный путь передачи нагрузки.
В таблице ниже приведены рекомендуемые параметры сварных швов для типичных марок стали при статических и усталостных нагрузках. Эти значения основаны на отраслевых стандартах и эмпирических данных, полученных в ходе структурных испытаний.
| Тип соединения |
Марка стали |
Минимальная толщина горла (мм) |
Максимальное значение коэффициента напряжения (R) |
Класс усталости (FAT) |
| Угловой шов |
S355 |
6 |
0.1 |
80 |
| Стыковой шов (полное пробивание). |
S355 |
8 |
0.2 |
125 |
| Сварной шов |
С460 |
10 |
0,15 |
100 |
| Угловой шов (Т-образное соединение) |
S275 |
5 |
0,05 |
71 |
Примечание:Значения в таблице являются ориентировочными и должны быть проверены на соответствие конкретным нормам проектирования, таким как Еврокод 3 или AWS D1.1. Класс усталости (FAT) представляет собой диапазон напряжений в МПа при 2×10⁶ циклах для вероятности выживания 97,7%. Толщина горловины — это минимальный размер, измеренный вдоль оси сварного шва.
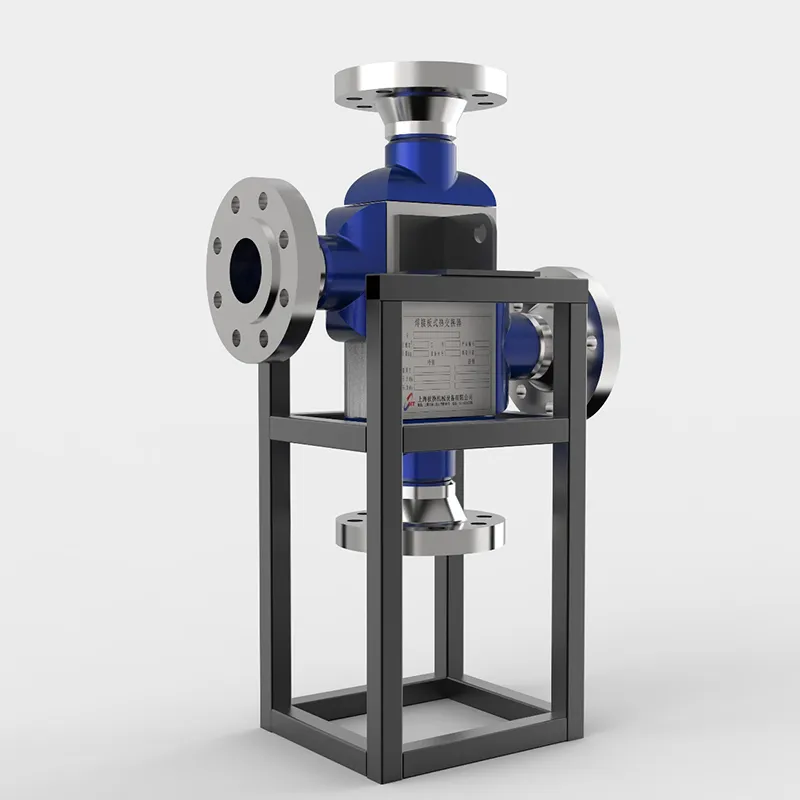
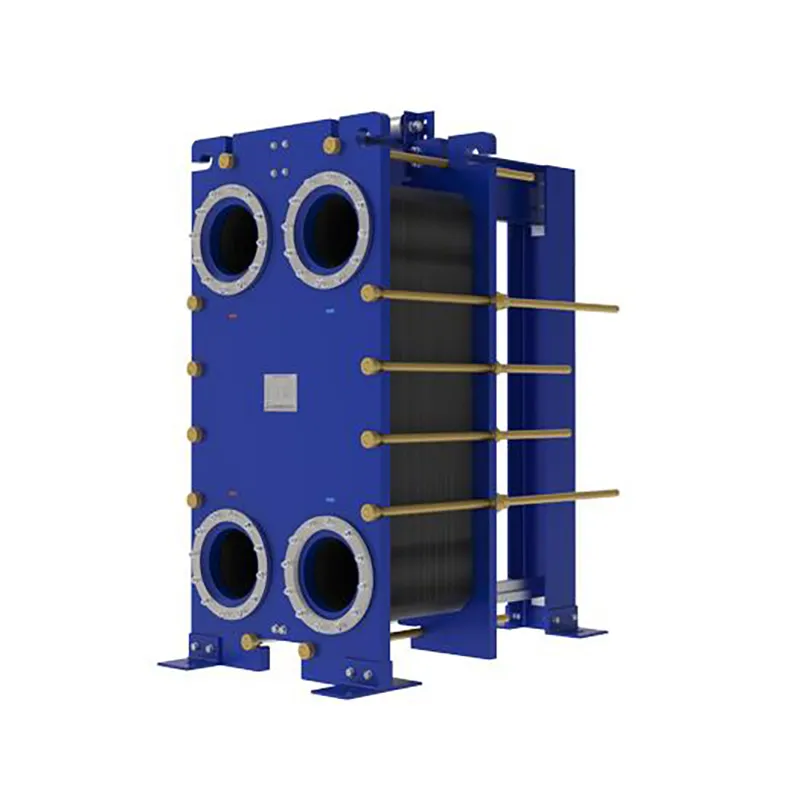
Для достижения оптимального распределения нагрузки конструкторам следует также учитывать соотношение сторон сварного шва и использование радиусов перехода в области краев сварного шва. Шлифовка или обработка краев сварного шва методом TIG-сварки может дополнительно увеличить усталостную долговечность за счет снижения концентрации напряжений. Для ответственных применений, таких как...сварные пластинчатые теплообменникиПри проектировании соединения необходимо учитывать как термические, так и механические циклические нагрузки.
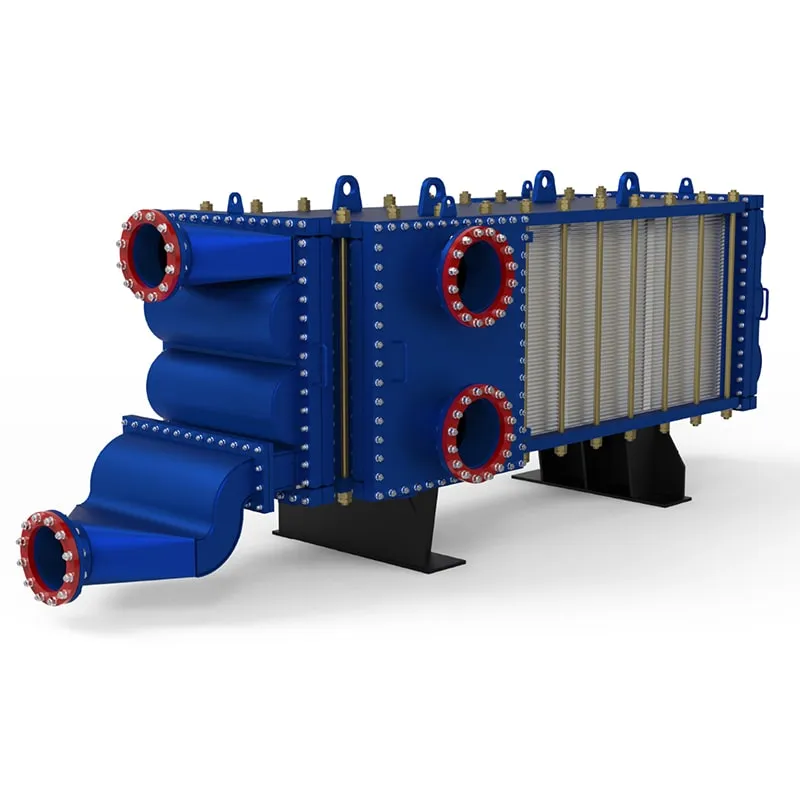
В заключение следует отметить, что выбор правильной геометрии сварного шва и конфигурации соединения имеет решающее значение для соответствия требованиям к нагрузке и усталости. Конструкторам следует отдавать приоритет сварным швам с полным проплавлением в стыковых соединениях для применений, подверженных высокой усталости, и использовать угловые сварные швы только при низком уровне напряжений или при ограниченном доступе для осмотра. Современные конструкции соединений, такие как используемые в...теплообменники на основе печатных плат, разработанные по индивидуальному заказу., продемонстрировать, как оптимизация геометрии может продлить срок службы.
4. Контроль качества и неразрушающие методы контроля целостности сварных швов.
Для обеспечения надежности сварных пластин при циклических и статических нагрузках необходим строгий контроль качества. Методы неразрушающего контроля (НК) необходимы для обнаружения внутренних и поверхностных дефектов, которые могут снизить усталостную долговечность.
К распространенным методам неразрушающего контроля относятся ультразвуковой контроль (УЗК) для выявления объемных дефектов, магнитопорошковый контроль (МПК) для выявления поверхностных трещин и рентгенографический контроль (РФК) для выявления внутренней пористости. Выбор метода зависит от геометрии сварного шва, толщины материала и ограничений доступа.
Регулярная калибровка оборудования, квалифицированный персонал и соблюдение стандартов, таких как AWS D1.1 или ISO 5817, имеют решающее значение. Документирование всех результатов неразрушающего контроля обеспечивает прослеживаемость и позволяет прогнозировать срок службы сварной конструкции с точки зрения усталости.
5. Послесварочная термообработка и методы снятия напряжений для увеличения срока службы при усталостных нагрузках.
Термическая обработка после сварки (ТОС) является важнейшим процессом для снижения остаточных напряжений и улучшения усталостной прочности сварных стальных пластин. Тщательно контролируя циклы нагрева и охлаждения, можно стабилизировать микроструктуру зоны сварки, снижая риск образования трещин при циклической нагрузке.
К распространенным методам снятия внутренних напряжений относятся нагрев в печи, локальный индукционный нагрев и контролируемое медленное охлаждение. Эти методы помогают перераспределить внутренние напряжения и повысить пластичность зоны термического воздействия, которая часто является самым слабым местом в сварном соединении.
Для конструкционных применений, где усталостная долговечность является первостепенной задачей, параметры термической обработки после сварки, такие как температура, время выдержки и скорость охлаждения, должны быть оптимизированы в зависимости от марки материала и толщины пластины. Неправильная обработка может привести к охрупчиванию или деформации, сводя на нет потенциальные преимущества.
Отраслевые стандарты, такие как AWS D1.1 и ASME Section VIII, содержат рекомендации по процедурам термической обработки после сварки. Соблюдение этих стандартов гарантирует, что сварные пластины достигнут требуемой несущей способности и усталостной прочности для длительной эксплуатации.
Для получения более подробной технической информации о характеристиках сварных пластин и их применении в теплообменниках обратитесь к следующим источникам:
Краткое изложение основных требований
Понимание типов нагрузок и циклов усталости
Точное определение статических, динамических и циклических нагрузок имеет основополагающее значение. Срок службы при усталости определяется диапазоном напряжений и количеством циклов; при проектировании необходимо учитывать спектр эксплуатационных нагрузок, чтобы предотвратить преждевременный выход из строя.
Выбор материала и свариваемость
Для высокопрочных сталей требуется контролируемый углеродный эквивалент и предварительный нагрев. Пластичность, ударная вязкость и совместимость основного металла с присадочным металлом обеспечивают устойчивость соединений к растрескиванию при многократных нагрузках.
Критическая геометрия сварного шва и проектирование соединения
Плавные переходы, достаточная толщина шва и отсутствие острых выемок снижают концентрацию напряжений. Правильные углы скоса и зазоры в корне шва равномерно распределяют нагрузку по свариваемой пластине.
Контроль качества и неразрушающий контроль
Ультразвуковой, рентгенографический и магнитопорошковый контроль позволяют проверить внутреннее и поверхностное состояние. Для несущих конструкций обязательны постоянные параметры сварки и протоколы квалификации процедуры (PQR).
Термическая обработка после сварки и снятие напряжений
Контролируемые циклы нагрева и охлаждения снимают остаточные напряжения, улучшают микроструктуру и повышают усталостную прочность. Параметры термической обработки после сварки должны соответствовать марке и толщине материала, чтобы избежать охрупчивания.
Интеграция этих пяти аспектов — от анализа нагрузок до постобработки после сварки — гарантирует, что сварные пластины в стальных конструкциях достигают требуемой несущей способности и усталостной долговечности. Каждый этап напрямую влияет на долговременную целостность конструкции в условиях эксплуатации.
Как обеспечить соответствие сварной пластины требованиям к нагрузке и усталостной прочности стальных конструкций
1. Понимание типов нагрузок и циклов усталости при проектировании стальных конструкций.
Какие основные типы нагрузок и циклы усталости необходимо учитывать при проектировании сварных пластин для стальных конструкций?
Конструкторы должны учитывать статические нагрузки, динамические нагрузки и циклические режимы нагружения. Циклы усталости подразделяются на малоцикловые и многоцикловые в зависимости от амплитуды напряжения и количества циклов. Понимание этих факторов помогает прогнозировать зарождение и распространение трещин в сварных соединениях.
2. Выбор материалов и вопросы свариваемости для применений в условиях высоких нагрузок.
Как выбор материала влияет на свариваемость и усталостную прочность стальных конструкций, подверженных высоким нагрузкам?
Предпочтение отдается материалам с высоким пределом текучести и хорошей ударной вязкостью, таким как низколегированные стали. Свариваемость зависит от эквивалента углерода и требований к предварительному нагреву. Правильный выбор присадочного металла обеспечивает соответствие механическим свойствам и снижает риск водородного растрескивания.
3. Критическая геометрия сварного шва и конструкция соединения для оптимального распределения нагрузки.
Какие геометрические параметры сварного шва и конструктивные особенности соединения имеют решающее значение для равномерного распределения нагрузок и минимизации концентрации напряжений?
При проектировании соединений следует избегать резких переходов и внезапных изменений поперечного сечения. Использование сварных швов с полным проплавлением, гладких краев сварных швов и правильного профиля усиления снижает концентрацию напряжений. Подпорные стержни и правильные углы пазов также улучшают распределение нагрузки.
4. Контроль качества и неразрушающие методы контроля целостности сварных швов.
Какие методы неразрушающего контроля наиболее эффективны для проверки целостности сварных швов в областях применения, критически важных с точки зрения усталости металла?
Для контроля качества обычно используются ультразвуковой контроль, рентгенографический контроль и магнитопорошковая дефектоскопия. Для выявления поверхностных трещин эффективен капиллярный контроль. Каждый метод позволяет обнаруживать различные типы дефектов, а их комбинация обеспечивает комплексный контроль качества.
5. Послесварочная термообработка и методы снятия напряжений для увеличения срока службы при усталостных нагрузках.
Каким образом термообработка после сварки и методы снятия напряжений повышают усталостную долговечность сварных пластин?
Отжиг для снятия напряжений уменьшает остаточные растягивающие напряжения, которые являются основной причиной усталостного разрушения. Такие методы, как вибрационная обработка для снятия напряжений и локальная термообработка, также помогают. Правильная скорость охлаждения предотвращает повторное возникновение термических напряжений.
 АнглийскийЕН




Комментарии пользователей
Обмен опытом обслуживания с реальными клиентами.
Маркус
Сварщик металлоконструкцийЯ использовал эти сварные пластины для проекта по модернизации моста. Качество сварного шва впечатляет — никаких шлаковых включений или слабых мест. Это сэкономило мне массу времени на доработку на объекте.
Елена
Инженер-механикЗаказал партию для изготовления сосуда под давлением по индивидуальному заказу. Допуски по размерам были идеальными, а подготовка поверхности пластины упростила контроль качества. Единственное пожелание — чтобы обработка кромок была немного чище для применения в условиях высокоцикловой усталости.
Томми
Руководитель отдела технического обслуживанияМы заменяем изношенные детали в нашей системе зернохранилищ. Эти сварные пластины хорошо выдерживают сильную вибрацию и пыль. После шести месяцев непрерывной эксплуатации трещин не появилось — определенно, это удачная покупка.
Прия
Инспектор по контролю качестваПроверил образец из нашей последней партии с помощью ультразвукового контроля. Качество сварного шва было равномерным, а зона термического воздействия оказалась уже, чем я ожидал. Подходит для конструкционных применений, где необходима надежная передача нагрузки.