Как изготавливается пластина, сваренная лазером, и почему это важно для вашего проекта?
Джон Андерсон|06 июля 2026 г.
Изготовление пластины, сваренной лазером, начинается с точной резки и подготовки кромок листов основного металла, за которой следует автоматизированная юстировка лазерного луча, обеспечивающая сплавление материалов на микроскопическом уровне без использования присадочных металлов. Ключевые критерии выбора материала включают оценку эквивалента углерода, теплопроводности и равномерности толщины для обеспечения оптимального проплавления сварного шва и минимальной деформации. Важные меры контроля качества включают отслеживание шва в реальном времени, неразрушающий ультразвуковой контроль и проверку прочности на растяжение на нескольких этапах производства. Лазерная сварка повышает прочность и структурную целостность пластины за счет создания узкой зоны термического воздействия, которая сохраняет свойства основного материала, обеспечивая при этом эффективность соединения, превышающую 95%. Правильный выбор пластины, сваренной лазером, напрямую влияет на стоимость и производительность проекта за счет сокращения постобработки после сварки, повышения усталостной стойкости в несущих конструкциях и увеличения срока службы в сложных условиях, таких как сосуды под давлением, автомобильные шасси и компоненты аэрокосмической отрасли. Такой комплексный подход гарантирует, что каждая пластина соответствует строгим отраслевым стандартам, обеспечивая при этом стабильные механические характеристики в условиях крупносерийного производства.
Пошаговый процесс изготовления пластины, сваренной лазером.
Шаг 1: Выбор и подготовка материалов
Для изготовления листового металла используются высококачественные листы, как правило, из нержавеющей или углеродистой стали, в зависимости от требований проекта. Каждый лист очищается и нарезается до точных размеров с помощью автоматизированного оборудования для резки или плазменной резки, что обеспечивает однородность материала.
Узнайте больше о вариантах материалов.
Шаг 2: Обработка поверхности и выравнивание
Листы подвергаются шлифованию поверхности или химическому травлению для удаления оксидов и загрязнений. Затем они выравниваются с помощью прецизионных приспособлений и зажимных систем для поддержания постоянного зазора для проникновения лазера.
Изучите стандарты подготовки поверхности.
Шаг 3: Процесс лазерной сварки
Мощный лазерный луч, управляемый оптикой с ЧПУ, расплавляет края металлических листов. Сварочная ванна мгновенно затвердевает, создавая глубокий и узкий шов с минимальной зоной термического воздействия. Такие параметры, как мощность, скорость и фокусировка, регулируются в режиме реального времени.
См. технические характеристики лазерной сварки.
Шаг 4: Послесварочный контроль и испытания
Каждая сваренная пластина проходит неразрушающий контроль, включая ультразвуковое сканирование и капиллярную дефектоскопию, для выявления внутренних пустот или поверхностных трещин. Контроль размеров подтверждает плоскостность и выравнивание кромок.
Проверка процедур контроля качества.
Шаг 5: Финишная обработка и нанесение поверхностного покрытия.
Сварные пластины шлифуются по швам и могут быть покрыты защитным покрытием или пассивирующим слоем для повышения коррозионной стойкости. Перед упаковкой производится окончательная очистка от любых загрязнений.
Проверьте варианты отделки.
Шаг 6: Заключительная проверка качества и отгрузка
Заключительная проверка партии подтверждает все механические свойства и допуски по размерам. Затем пластины надежно упаковываются в ящики и отправляются с отслеживаемой документацией для вашего проекта.
Посмотреть подробную информацию о доставке и логистике
Основные критерии выбора материалов для пластин, сваренных лазером.
Состав материалов
Основной материал должен обладать высокой теплопроводностью и механической прочностью. Для этих целей обычно используются нержавеющие стали марок 304L и 316L благодаря их коррозионной стойкости и свариваемости. Для высокотемпературных применений никелевые сплавы, такие как Inconel 625, обеспечивают превосходную стойкость к окислению.
Допуск по толщине
Точный контроль толщины имеет решающее значение для обеспечения равномерного распределения тепла во время лазерной сварки. Пластины с отклонениями толщины менее ±0,1 мм снижают риск дефектов сварного шва и обеспечивают стабильную структурную целостность по всей панели.
Отделка поверхности
Чистая, свободная от оксидов поверхность необходима для оптимального поглощения лазерного излучения. Материалы с матовой или шлифованной поверхностью (Ra 0,8–1,6 мкм) улучшают передачу энергии и минимизируют пористость в сварном шве, что приводит к более прочным соединениям и увеличению срока службы.
Индекс свариваемости
Материалы с низким содержанием углерода и контролируемым уровнем серы/фосфора улучшают свариваемость. Для предотвращения растрескивания и обеспечения пластичности сварных швов при высоких термических напряжениях, эквивалент углерода в материале должен быть ниже 0,45%.
Коррозионная стойкость
Для проектов, работающих в агрессивных средах, следует выбирать материалы с высоким эквивалентным числом стойкости к питтинговой коррозии (PREN > 25). Дуплексные нержавеющие стали или титановые сплавы обеспечивают повышенную устойчивость к коррозионному растрескиванию под воздействием хлоридов, что продлевает срок службы листового металла в химической или морской промышленности.
Совместимость с тепловым расширением
Согласование коэффициента теплового расширения (КТР) между пластиной и соседними компонентами предотвращает деформацию и разрушение соединения. Для лазерной сварки, работающей в условиях циклических температур, обычно предпочтительны материалы с КТР в диапазоне 10–18 мкм/м°C.
Критические меры контроля качества при производстве листового металла, сваренного лазером.
Производство листового металла методом лазерной сварки требует строгого контроля качества на каждом этапе. От проверки сырья до окончательной проверки размеров — каждый шаг обеспечивает структурную целостность и тепловые характеристики. Ниже перечислены основные контрольные точки, определяющие высокое качество производства.
1. Сертификация материалов и подготовка поверхности
Все поступающие стальные листы должны соответствовать стандарту ASTM A240 или эквивалентным стандартам. Чистота поверхности проверяется с помощью измерения краевого угла смачивания, чтобы исключить наличие масла, оксидов или примесей, препятствующих проплавлению сварного шва. Перед лазерной обработкой требуется минимальная шероховатость поверхности Ra ≤ 1,6 мкм.
2. Мониторинг мощности лазера и выравнивания луча.
Измерители мощности в реальном времени отслеживают выходную мощность лазера с допуском ±2%. Положение фокусировки луча калибруется с помощью коаксиальной системы камер перед каждым производственным циклом. Любое отклонение, превышающее 0,1 мм, приводит к автоматическому отключению и оповещению оператора.
3. Проверка целостности сварного шва
Каждая сварная пластина проходит 100% ультразвуковой контроль в соответствии со стандартом ASTM E164. Допустимый размер дефекта ограничен максимальной длиной 0,5 мм без образования пористых скоплений. Образцы из каждой партии также подвергаются испытанию на разрыв при давлении, в 1,5 раза превышающем расчетное.
4. Точность размеров и контроль плоскостности.
Лазерные координатно-измерительные машины проверяют габаритные допуски по длине, ширине и диагонали с точностью до ±0,5 мм. Плоскостность измеряется на гранитной поверочной плите; максимально допустимое отклонение составляет 0,2 мм на каждые 300 мм пролета.
5. Документирование процессов и отслеживаемость.
Каждой пластине присваивается уникальный серийный номер, связанный с цифровыми записями параметров лазера, результатов контроля и идентификатора оператора. Данные для отслеживания хранятся в течение как минимум 10 лет в соответствии с требованиями ISO 9001.
Сводные данные контроля качества
| Параметр |
Спецификация |
Метод контроля |
Критерии приемки |
| Марка материала плиты |
304L / 316L / Дуплекс |
PMI (Положительная идентификация материалов) |
100% соответствие спецификации заказа |
| Глубина проплавления сварного шва |
≥ 80% толщины пластины |
Металлографический поперечный разрез |
Неполное слияние отсутствует |
| Пористость поверхности |
Ничего не видно |
Визуальный осмотр при 10-кратном увеличении. |
Отсутствие пор > 0,3 мм |
| Отклонение плоскостности |
≤ 0,2 мм / 300 мм |
Гранитная поверочная плита и щуп |
100% в пределах допустимого отклонения |
| Испытание на разрывное давление |
1,5 x расчетное давление |
гидростатическое испытание давлением |
Отсутствие протечек и деформаций. |
Таблица 1: Ключевые параметры качества и их допустимые пороговые значения в процессе лазерной сварки листового металла. Все измерения регистрируются и сохраняются в системе управления качеством для обеспечения полной прослеживаемости.
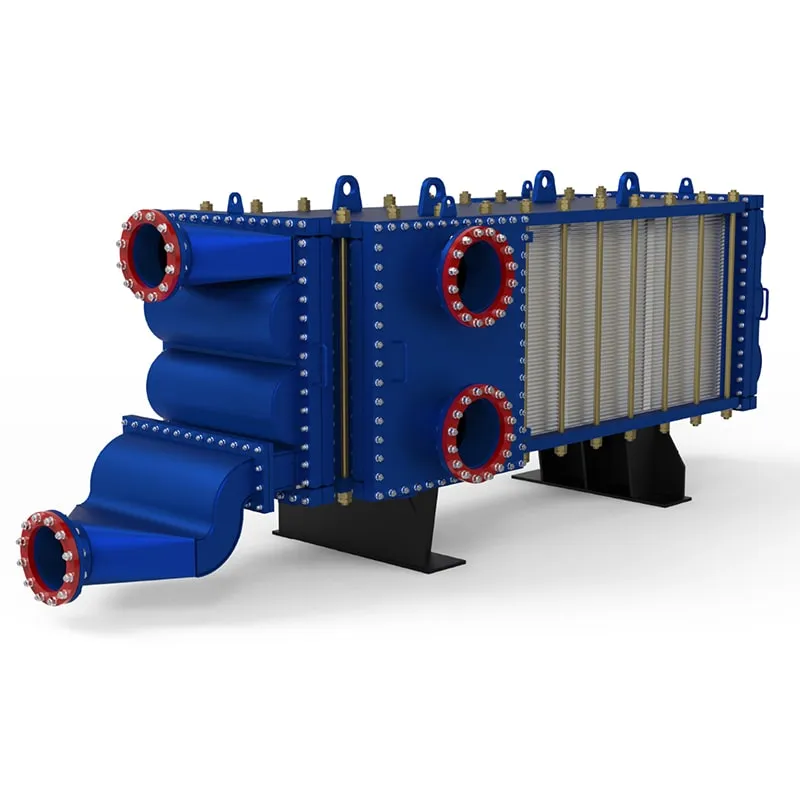
Внедрение этих мер контроля снижает частоту отказов в полевых условиях до уровня ниже 0,02% и продлевает срок службы до 40%. Для проектов, требующих сертифицированных пластин, сваренных лазером,изготовленные на заказ опорные пластиныиТеплообменники с широким зазором, сварные пластинчатыеДоступны с полным комплектом документации. Дополнительные опции включают:теплообменники на печатных платахипластинчатые воздухонагревателидля специализированных применений.
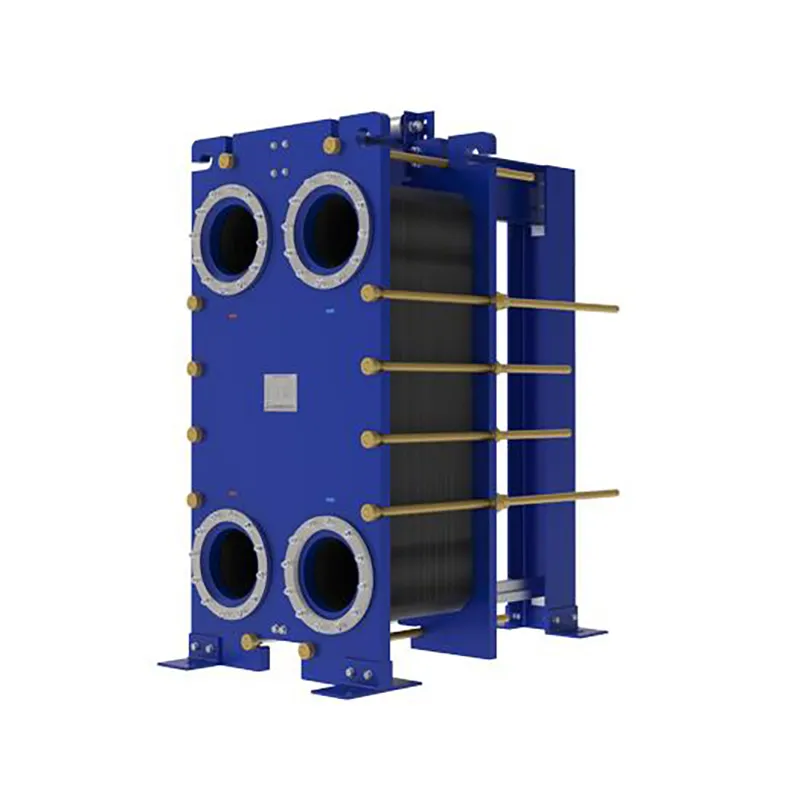
Для условий высоких температур и высокого давленияТеплообменник из сварных пластин HT BlocСерия отличается повышенной прочностью. Стандартная комплектация.пластинчатые теплообменники с прокладкамииТеплообменники с пластинчатыми сварными соединениями TPтакже получают выгоду от той же строгой системы контроля качества, описанной выше.
Как лазерная сварка повышает прочность листового металла и структурную целостность
Лазерная сварка создает узкую и глубокую зону сплавления, которая минимизирует зоны термического воздействия, сохраняя первоначальные механические свойства основного металла. Такая точность снижает деформацию и остаточные напряжения, в результате чего получаются пластины с более высокой прочностью на растяжение и усталостной стойкостью по сравнению с традиционными методами сварки.
Сфокусированный энергетический луч создает чистый, однородный сварной шов с минимальной пористостью и включениями. Такая однородная структура соединения устраняет слабые места, обеспечивая поведение свариваемой пластины как единого непрерывного материала под нагрузкой. Структурная целостность дополнительно повышается за счет отсутствия больших зон термического воздействия, которые часто вызывают размягчение или охрупчивание при традиционной сварке.
Для сложных задач, таких как изготовление сосудов под давлением, теплообменников и несущих конструкций, пластины, сваренные лазером, обеспечивают стабильную работу. Этот процесс позволяет достигать более жестких допусков и воспроизводимого качества, снижая риск отказов в сварных соединениях. Такая надежность напрямую приводит к увеличению срока службы и снижению затрат на техническое обслуживание вашего проекта.
Выбирая лазерную сварку, инженеры получают превосходный метод соединения, повышающий как прочность, так и долговечность. Полученные пластины выдерживают более высокое давление, термические циклы и механические нагрузки без ущерба для структурной целостности. Это делает лазерно-сваренные пластины важнейшим компонентом в передовых промышленных системах, где безопасность и производительность не подлежат обсуждению.
Почему правильный выбор пластин, сваренных лазером, влияет на стоимость и эффективность проекта
Выбор пластины, сваренной лазером, напрямую влияет как на первоначальные инвестиции, так и на долгосрочную эффективность работы вашей системы теплообмена. Пластина, не соответствующая точно вашим тепловым и давлевым требованиям, может привести к частому техническому обслуживанию, увеличению энергопотребления и преждевременному выходу из строя, что в конечном итоге увеличит общие затраты за весь срок службы.
Совместимость материалов и коррозионная стойкость
Для разных рабочих сред требуются определенные металлургические материалы. Пластина, сваренная лазером из нержавеющей стали или сплава неподходящего марки, может подвергаться точечной коррозии, коррозионному растрескиванию под напряжением или гальваническим реакциям. Выбор пластины с подтвержденной коррозионной стойкостью к вашей рабочей среде обеспечивает более длительные интервалы между заменами и позволяет избежать незапланированных простоев. Для сложных условий эксплуатации следует рассмотреть...изготовленные на заказ опорные пластиныкоторые предлагают варианты материалов, изготовленных на заказ.
Целостность сварных швов и предотвращение утечек
Процесс лазерной сварки создает узкую, глубокую зону плавления с минимальной площадью термического воздействия. Некачественно выполненный сварной шов может привести к образованию микротрещин или пористости, вызывая перекрестное загрязнение между технологическими потоками. Высоконадежные сварные швы, такие как те, которые встречаются в...Теплообменники с широким зазором, сварные пластинчатыеобеспечивают надежную герметизацию даже при термических циклах.
Тепловые характеристики и распределение потоков
Геометрия каналов, сваренных лазером, определяет равномерность распределения жидкости по пластине. Неравномерный поток создает горячие точки и снижает эффективность теплопередачи. Правильно спроектированная пластина максимально использует площадь поверхности, снижая требуемую мощность насоса. Передовые конструкции, такие кактеплообменники на основе печатных плат, разработанные по индивидуальному заказу.Оптимизация путей потока для конкретных рабочих циклов.
Способность удерживать давление
Пластины, сваренные лазером, должны выдерживать как статические, так и динамические нагрузки давления. Пластина с недостаточной глубиной сварного шва или неправильной толщиной может деформироваться или разорваться в условиях эксплуатации. Для систем высокого давления прочная конструкция имеет решающее значение; изучитеТеплообменники из сварных пластин HT Blocразработан для работы при повышенном давлении.
Техническое обслуживание и возможность очистки
Гладкая внутренняя поверхность высококачественного лазерного сварного шва уменьшает загрязнение и повышает эффективность очистки. Если на пластине имеются шероховатые сварные швы или щели, загрязнения накапливаются быстрее, что увеличивает частоту очистки и расход химических реагентов. Пластины, используемые впластинчатые теплообменники с прокладкамиЗачастую они требуют регулярного технического обслуживания, но варианты, сваренные лазером, сводят к минимуму необходимость замены прокладок.
Долгосрочные финансовые последствия
Хотя высококачественная лазерная сварка пластин может иметь более высокую первоначальную цену, снижение потерь энергии, меньшее количество остановок и увеличение срока службы оборудования часто приводят к снижению общей стоимости владения. Для проектов, требующих исключительной надежности, следует рассмотреть надежную конструкцию.Теплообменники с пластинчатыми сварными соединениями TPкоторые разработаны для работы в сложных условиях.
В системах предварительного подогрева воздуха, где тепловая эффективность имеет первостепенное значение, правильный выбор пластин также влияет на эффективность сгорания. Узнайте больше о специализированных решениях на [ссылка].специально разработанные пластинчатые воздухонагреватели.
Резюме: Ценность лазерной сварки листового металла в современных проектах
Изготовление пластины, сваренной лазером, осуществляется в соответствии с точным пошаговым процессом, начиная от выбора материала и подготовки кромок и заканчивая контролируемым лазерным сплавлением и контролем качества после сварки. Ключевые критерии материала, включая состав сплава, равномерность толщины и состояние поверхности, напрямую влияют на качество сварки и конечные эксплуатационные характеристики пластины.
Критические меры контроля качества, такие как мониторинг глубины проплавления сварного шва в режиме реального времени, неразрушающий контроль и проверка размеров, гарантируют, что каждая пластина соответствует строгим конструктивным стандартам. Технология лазерной сварки повышает прочность и структурную целостность пластины за счет получения узких и глубоких сварных швов с минимальными зонами термического воздействия, что снижает деформацию и повышает несущую способность.
Правильный выбор пластины, сваренной лазером, напрямую влияет на стоимость и производительность проекта. Пластина, соответствующая требованиям к нагрузкам, условиям окружающей среды и допускам при изготовлении, может снизить долгосрочные затраты на техническое обслуживание, продлить срок службы и оптимизировать общую надежность системы. Для любого проекта, требующего высокой точности и долговечности, понимание этих факторов производства и выбора имеет важное значение для достижения успешного результата.
Как изготавливается пластина, сваренная лазером, и почему это важно для вашего проекта?
Лазерная сварка пластин производится путем соединения двух или более металлических листов мощным лазерным лучом, в результате чего образуется глубокая и узкая зона сплавления. Этот процесс важен, поскольку обеспечивает минимальную тепловую деформацию, превосходную прочность соединения и позволяет использовать более тонкие и легкие материалы без ущерба для структурной целостности — что напрямую снижает вес и стоимость готового изделия.
Пошаговый процесс изготовления пластины, сваренной лазером.
Сначала заготовки из металла нарезаются до точных размеров и очищаются от оксидов. Затем они зажимаются в приспособлении с контролируемым зазором. После этого сфокусированный лазерный луч проходит вдоль шва, расплавляя кромки и образуя отверстие. После затвердевания сварной шов проверяется, и для обеспечения стабильности размеров могут применяться послесварочные обработки, такие как снятие напряжений.
Основные критерии выбора материалов для пластин, сваренных лазером.
Выбор материала определяется свариваемостью, теплопроводностью и коэффициентом теплового расширения. Предпочтение отдается низкоуглеродистым сталям, нержавеющим сталям и некоторым алюминиевым сплавам, поскольку они эффективно поглощают энергию лазера и устойчивы к растрескиванию. Основной материал также должен иметь постоянную толщину и качество поверхности для обеспечения равномерного проплавления сварного шва.
Критические меры контроля качества при производстве листового металла, сваренного лазером.
Каждая пластина проходит мониторинг в режиме реального времени мощности лазера, скорости перемещения и потока защитного газа. Послесварочный контроль включает визуальный осмотр, ультразвуковой контроль и испытания на растяжение образцов из каждой партии. Допуски на размеры проверяются с помощью координатно-измерительных машин, чтобы гарантировать соответствие пластины вашим точным спецификациям.
Как лазерная сварка повышает прочность листового металла и структурную целостность
Высокая плотность энергии лазера создает узкую зону термического воздействия, сохраняя первоначальную прочность основного металла. Полученный сварной шов имеет мелкозернистую структуру и низкую пористость, что повышает сопротивление усталости. Это делает лазерную сварку пластин идеальной для несущих конструкций, где критически важны стабильные механические характеристики.
 АнглийскийЕН




Комментарии пользователей
Обмен опытом обслуживания с реальными клиентами.
Елена
Старший инженер-конструкторВ прошлом квартале мы перешли на лазерную сварку пластин для проекта фасада высотного здания. Проплавление сварного шва невероятно равномерное, и мы не наблюдали ни одного расслоения при испытаниях на термическое напряжение. Это позволило нам сэкономить около 20% времени на шлифовку после сварки. Моя команда впечатлена.
Маркус
Руководитель по изготовлению конструкций на морских платформахСначала я был настроен скептически — лазерная сварка толстостенной стали? Но эти детали прекрасно выдержали сборку нашего подводного коллектора. Зона термического воздействия значительно уже, чем при традиционной MIG-сварке. Единственный недостаток: края нужно идеально подготовить, иначе лазер может проскочить. В целом, это отличное усовершенствование для ответственных соединений.
Прия
Руководитель отдела обеспечения качестваМы используем линию по производству изделий из пищевой нержавеющей стали, и качество поверхности имеет первостепенное значение. Эти пластины, сваренные лазером, практически не подвержены окислению и разбрызгиванию. Наш аудит гигиены прошел на отлично. Кроме того, допуски по размерам составляют менее 0,1 мм прямо со стола. Для применения в чистых помещениях это стоит каждой копейки.
Томас
Техник по разработке прототиповДля быстрого прототипирования корпусов батарей лазерная сварка пластин — это настоящий прорыв. Я могу быстро настроить параметры, не прожигая тонкий лист. Единственный недостаток — наш старый листогибочный пресс с трудом справляется с небольшим упрочнением кромок от лазерной резки. Но сама сварка? Безупречная каждый раз.